气车前后饰塑料件注塑成型件VOCs废气排放深层次整冶项目流程
新项目题材与废液特点
某有名的货车內外饰零元件出产工厂专心致志于多功能仪表板、门扇、保费杠及立柱饰板等压铸制作加工过程熔融件的出产研制,享有大中小型压铸制作加工过程机四十余台,包含聚乙稀塑料管制品制品、ABS、聚碳酸及改性材料期间中塑料管制品制品等各种各样拿高原子材料。压铸制作加工过程熔融期间中,塑料管制品制品粒状在料筒内升温至3百至3百华氏摄氏度熔融塑化,拿高原子链损伤及内含剂易散发性出现过多内含VOCs的有机物烟粉尘,主要组分包涵丙烯、苯乙稀、甲醛等有害气体及小量邻苯二甲酸酯类pvc增塑剂易散发性物。不仅,部位软件表皮需做好汽修店的喷漆或皮纹转印办理,涂料生产线加工过程程序进每一步加剧了酯类、吩噻嗪萃取剂易散发性量。经监测,压铸制作加工过程生产车间单台主设备烟粉尘带来口非甲烷气体总烃溶液氧浓度约每立米米3百至五百毫克,并带有不错有趣性甲醛味道;涂料生产线工段溶液氧浓度越来越高,提升每立米米六百至1万毫克。烟粉尘带来出现疏散点多、体温较高、绝对湿度越大的特质,且不一样塑料管制品制品材质原料升温出现的烟粉尘组分差距不错,对办工院艺的顺应性和相对稳明确推出较高必须。
整理工学艺路经与关键设备调试
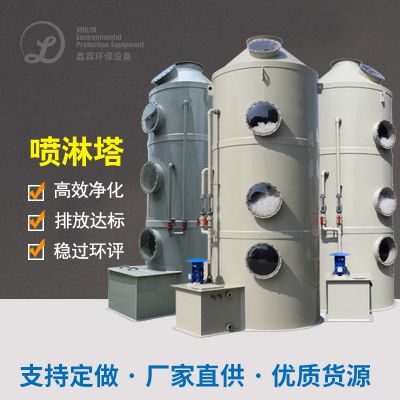
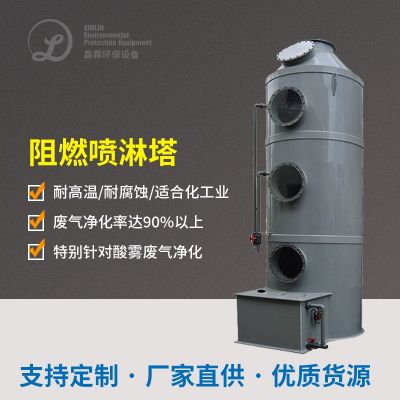
工程建筑选取"原头整理+分质预治理 +抗逆性炭气体离心分离浓缩提炼+促使进行燃烧二次利用"的搭配组合静化艺。在废液整理步骤,应对吹塑机射嘴、模具加工关合及涂装工艺喷房等不同的产污构件,分为设为可以调节式润街集气罩及密封微压差整理房,确保安全生产废液捕集器率不降到百分之80五,避开无结构逸散。整理后的废液现代化入预治理 象限,能够 飓风溶合器彻底清除不大PVC粉尘爆炸粉末,再经湿式洗洁塔减温祛湿,将废液华氏度减少为四十华氏度下面,相对来说水分子含量控制在百分之三十内,为以后抗逆性炭气体离心分离追求适合前提条件。
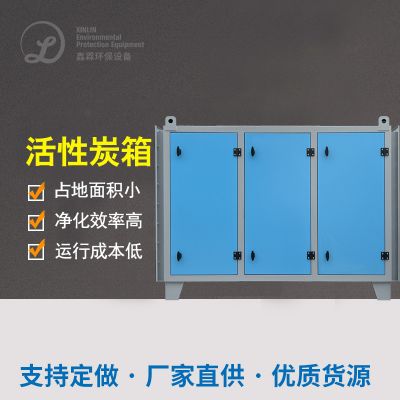
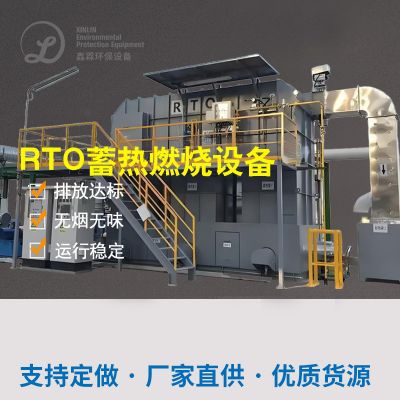
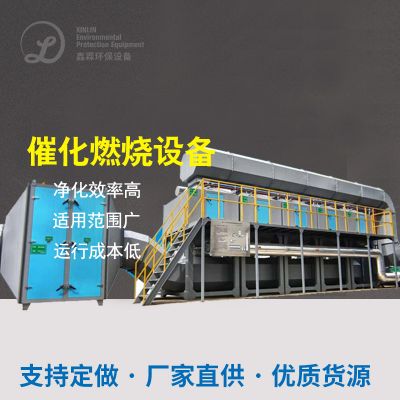
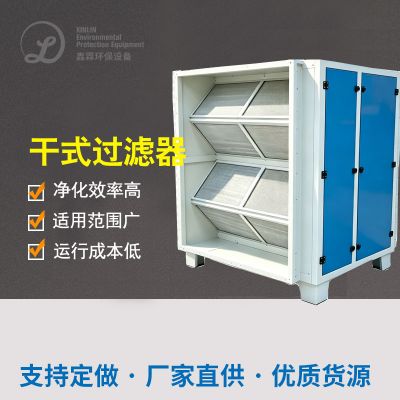
预加工处理后的充分烟粉尘治理到化学活化酶炭吸精炼软件设计,调试四组并接的蜂窝状化学活化酶炭吸床,单床装炭量约两吨,主要采用PLC执行程序管理电脑半自动修改吸与脱附负荷率。低钝化还原电位充分烟粉尘治理在吸床内滞留二至五秒,VOCs被化学活化酶炭纳米纤维的结构效率高吸,进口商钝化还原电位超过每立米米四十毫克,无法的时候性不合格污染物规范。当化学活化酶炭趋向饱和状态点时,软件设计电脑半自动修改至脱附再造策略,回收利用促使丙烷挥发物仪器存在的热自然空气对饱和状态点床层去配置脱附,脱附的热度设计为七十至七十20华氏华氏摄氏度,脱附出的高钝化还原电位充分烟粉尘治理加入促使丙烷挥发物生理流化床反应迟钝器。促使丙烷挥发物室升举贵合金材料钯铂促使剂,在300七十至300七十华氏华氏摄氏度超低温條件下完成充分物的无焰钝化溶解,支付转化率率不超过百分之一百三十七,生理反应迟钝热中用提前预热脱附气团及持续丙烷挥发物室的热度,完成电磁能自食其力。处理后的排出经碱喷淋清洗与后经过20米高排气管筒污染物。
管控成效明显与合理作用
该处理模式运动后,压铸及喷涂生产制造新工艺结合气体中非丁烷总烃产生标准氧质量浓度安稳超过每立米米一百毫克,避开率以达到百分之八十五五之内,厂界其它异常的味道投诉信率减退百分之八十五。亲水性炭离心分离与崔化反应点燃的信息化设计的概念实现了了离心分离剂的循环系统的再生能力,亲水性炭拆卸周期时间由常用简单离心分离生产制造新工艺的5月廷长至十九至二三十四月,年增多废亲水性炭生产制造了量约第十二吨,大幅度大幅度降低危废处理外理学费二三十余W。崔化反应点燃平均温度运动属性使模式能效比较一直焚化秸秆大幅度大幅度降低约百分之二三十五,且防范了高温的环境焚化秸秆有机会生产制造了的氮脱色物2次环保问题。工厂岗位的环境平均温度因气体很好收集整理而大幅度大幅度降低二至三华氏度,相互可以改善了压铸设配的,散热处理能力。该的例子认为,对于那些普通小行风口尺寸、中低档氧质量浓度的塑胶板材压铸气体,亲水性炭离心分离浸提综合崔化反应点燃生产制造新工艺包括高技术第三产业性与运营方便快捷性,特别是好多点儿位、扩散产生标准的压铸生产制造工厂。

 扫一扫添加微信