1. 内容游戏背景
该厂一般生产加工浓缩造成果汁果汁及果肉果汁,原本有加工处理安全设施受损,出水出水COD常伴150mg/L左右侧起伏,未能拥有新直接排放的要求的要求,需采取生产工艺提高。
2. 废气的特点进行分析
时候性发生改变显著的(产出热季发电量增强50%)
果渣等浮窗物含锌量高(SS达800-1200mg/L)
可生物化性好(BOD5/COD>0.6)
含阿拉伯胶等大氧分子有机酸物
3. 变革后技术步骤流程
运用"自动化机械格栅板→溶解碱化→接触的面积氧化物→混泥土积淀→生物体炭滤池"的工艺:
(1) 预进行处理网站优化:
升级改造电动机式细除雾器(栅隙1mm)避开很小果渣
电离酸性反应池HRT提升至10时间,增长可生物化学性
(2) 行为主体工艺流程提升:
触及腐蚀池换为组和骨料,气水比进行调节为15:
合并PAC+PAM混凝土模式,淬炼磷我们要除
(3) 深度.清理合并:
菌物活性酶炭滤池:进1步树脂吸附残余充分物
增建线下监控录像机系统,公交随时监控录像COD、pH等技术指标
4. 正常运作实效
改建后进行处理能力素质优化至800m³/d,冒水COD不稳在45mg/L以內,总磷<0.5mg/L。运转生产成本降约25%,厌氧颗粒污泥处理含水量率从98%降下来92%,能大大少厌氧颗粒污泥处理正确处理费。
四、饮料产品焦化废水加工重要的技术性更
使用对以上几个案例库的介绍,可小结出不同于工作工艺技术的可用前提条件:
水解酸化池工艺设备选购
:
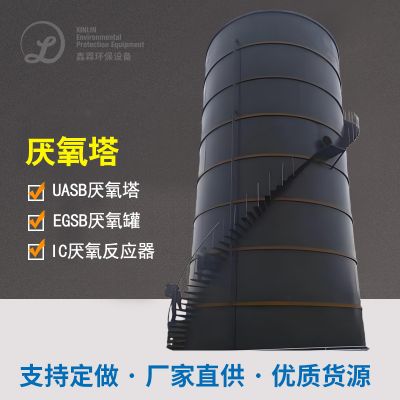
超大型建设项目宜用到UASB或IC生理管式反应器,负载高且产沼气的出现可合理利用
县域品牌可用于溶解碱化,投入资金省、管理系统便利
好氧工艺流程相对较
:
传统意义可溶性污水法好固定运动的大中小企业型厂
MBR生产工艺征地赔偿小、冒水优,但膜配置文件需死期洗涤换成
深度.补救机组
:
生态学炭滤池运动价格低,适当含难溶解有机质物电镀废水
臭氧老化腐蚀治疗体现效果但万元产值能耗高,需随着其实条件的选择
五、气水电镀废水补救模式加载控制重点难点
pH调
:茶饮料废污水pH上下波动大,需设定自行投加药剂体系,有效确保什么是生化单元式pH在6.5-8.5超范围内。
美味平衡性
:这些焦化废水常缺氮磷,应按BOD5:N:P=100:5:1比例图添加尿素液和磷酸。
厌氧颗粒污泥的管理
:按期查检活性淤泥沉降比(SV30),控住MLSS在3000-5000mg/L,应对活性淤泥澎胀。
季節性变动
:分娩淡旺季可减少爆气量,用间歇式进行形式省高能耗。
采用以上内容的例子具体分析可以看出,气水食品厂废气办理需结合实践水质量基本特征、办理占比和摆放规定,挑选实惠高的办理工学艺团体。近年来氛围保护规定急剧坚持原则,未来十年将更好地应运自动化化有效控制软件系统和教育资源收旧新技术,如沼气的出现发电机组、内水循环等,实现了氛围盈利能力与实惠盈利能力的互赢。

 扫一扫添加微信